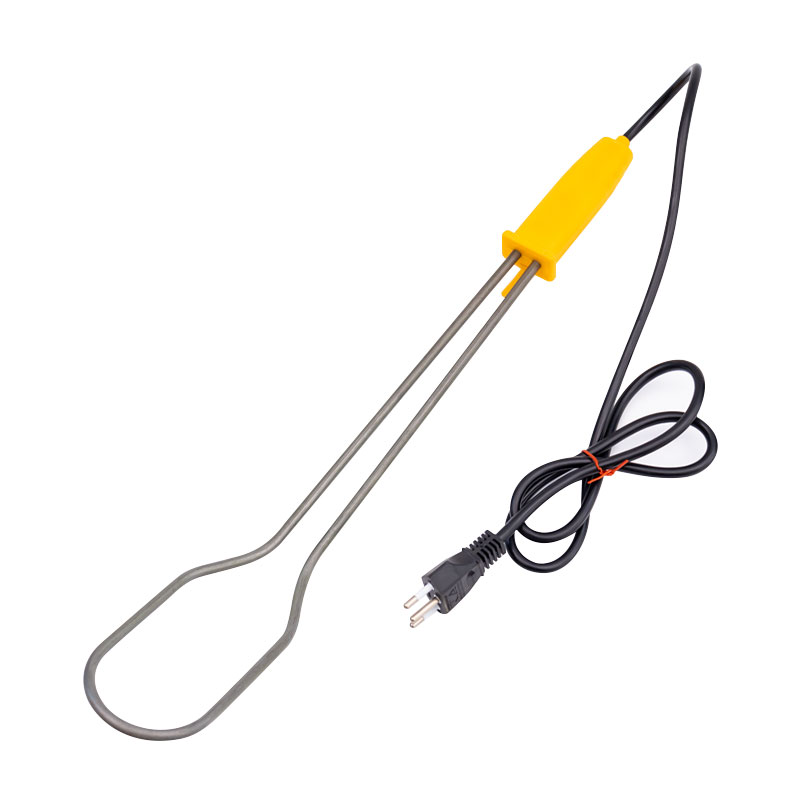
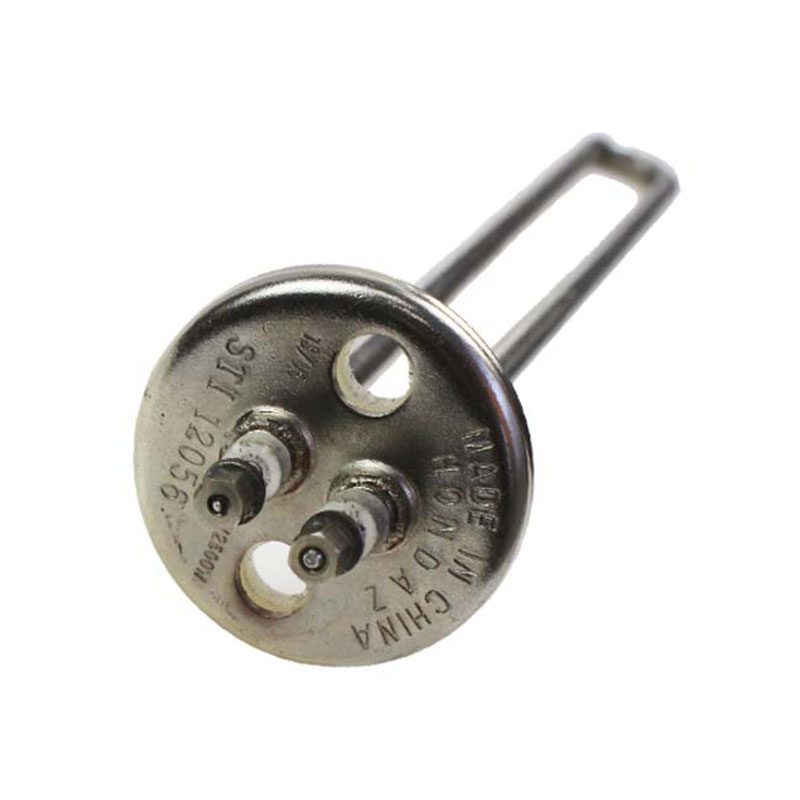
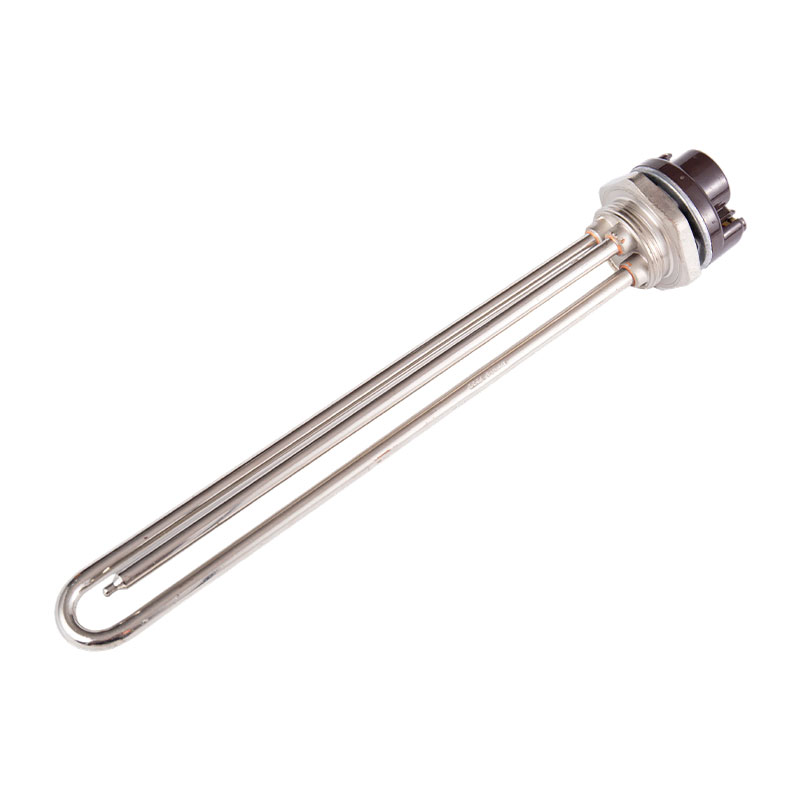
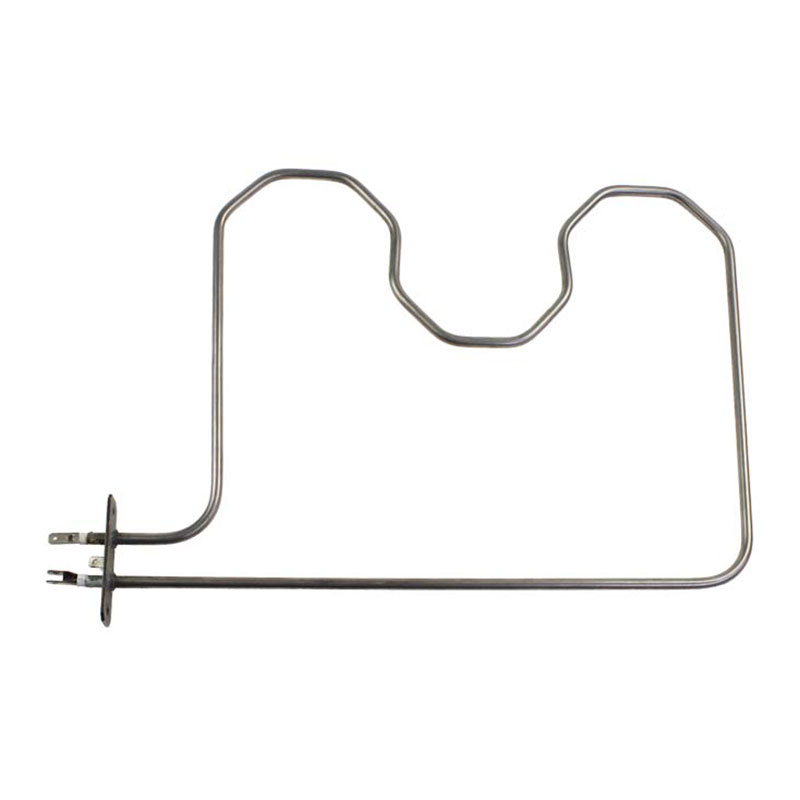
産業用と家庭用の熱管理の専門分野では、 乾式燃焼電気発熱体 そして浸漬加熱素子はシステムの信頼性の基礎となります。どちらも、抵抗導体を通じて電気エネルギーを熱エネルギーに変換するジュール加熱の原理に基づいて動作しますが、直面する環境条件は大きく異なります。乾式燃焼要素は停滞または移動する空気に熱を放散する必要があり、多くの場合極端な表面温度に達しますが、浸漬要素は熱を液体媒体に直接伝達するため、優れた耐食性と気密シールが必要です。このレポートでは、これらのコンポーネントをそれぞれの要求の高い環境に最適化するために必要な冶金工学と構造設計を分析します。
乾式燃焼電気発熱体と浸漬式発熱体の技術的な違いは何ですか?
発熱体の設計における主な課題は、単位表面積あたりの消費電力量である「ワット密度」を管理することです。元素の種類と媒体が一致しないと、急速な酸化や壊滅的な熱暴走が発生する可能性があります。
-
冶金学的組成とシースの完全性: 乾式電気発熱体は通常、AISI 310S や Incoloy 800/840 などの高温ステンレス鋼グレードを使用します。これらの合金にはクロムとニッケルが豊富に含まれており、700℃を超える温度で金属が剥離するのを防ぐ保護「スケール」を形成します。対照的に、浸漬発熱体は液体中での化学的安定性を優先することがよくあります。給湯には AISI 304 または 316L が一般的ですが、腐食性の化学浴の場合はチタンまたはテフロン コーティングされたシースが必要です。内部絶縁体 (通常は高純度の酸化マグネシウム (MgO)) は、静水圧下でも水分が電気経路に侵入できないように、浸漬モデルではより高密度に圧縮する必要があります。
-
熱放散のメカニズムとワット密度の制限: 空気は熱伝導率が低いため、乾式燃焼要素は低いワット密度 (通常 2 ~ 4 W/cm2) で設計されています。ワット密度が高すぎると内部の抵抗線が溶けてしまいます。これを補うために、これらの要素には、表面積を増やし、対流を改善するために統合された「フィン」(フィン付きヒーター) が組み込まれていることがよくあります。逆に、浸漬発熱体は液体の方がはるかに効率的に熱を運ぶため、はるかに高いワット密度 (最大 10 ~ 15 W/cm2) を処理できます。ただし、液浸エレメントが誤って「乾燥」状態で動作すると、ヒートシンクがないために数秒以内に故障します。これは「乾燥点火」として知られる現象です。
-
熱膨張と構造サポート: 乾式燃焼電気発熱体は大きな熱サイクルを受けるため、その支持構造は応力破壊を引き起こすことなく膨張と収縮を許容する必要があります。これらの要素は、延性を向上させるために事前に焼鈍されることがよくあります。浸漬要素は、液体の冷却効果により低い表面温度で動作している間、「スケール」またはカルシウムの堆積物の蓄積に対処する必要があります。スケールが蓄積すると絶縁体として作用し、素子が局所的に過熱する原因となります。したがって、液浸要素のシースの形状は、多くの場合、滑らかで洗浄しやすいように設計されたり、スケール防止コーティングで処理されたりします。
| 技術的パラメータ | 乾式燃焼電気発熱体 | 浸漬発熱体 |
| 共通シース材質 | インコロイ800/SS310S | SS304 / SS316L / 銅 / チタン |
| 最大表面温度 | 850℃まで | 液体の沸点に依存 |
| 標準ワット密度 | 2.5 - 4.5 W/cm2 | 6.0~15.0W/cm2 |
| 絶縁タイプ | 高温圧縮MgO | 耐湿性の圧縮MgO |
| 代表的な用途 | オーブン、スペースヒーター、ロードバンク | 給湯器、ボイラー、石油タンク |
酸化マグネシウムの品質と圧縮がエレメントの寿命に不可欠なのはなぜですか?
乾式電気発熱体と熱交換器の両方の内部構造 浸漬発熱体 誘電体媒体として酸化マグネシウム (MgO) を使用します。この粉末は、電気絶縁体と熱伝導体という相反する役割を果たさなければなりません。
-
MgO の粒径と熱伝導率の最適化: 高級発熱体に使用される MgO パウダーは、粒子サイズに応じて慎重に等級分けされています。粒子が大きすぎると、エアポケットが形成され、内部の NiCr (ニッケルクロム) 抵抗線が焼き切れる可能性のある「ホットスポット」が形成されます。乾式電気発熱体では、MgO は絶縁耐力を低下させる化学変化を起こすことなく、高温でも安定していなければなりません。メーカーは、振動負荷およびスエージング (ローリング) プロセスを使用して MgO を理論密度の 90% 近くまで圧縮し、ワイヤから外側シースまで熱が移動する確実な経路を確保します。
-
漏れ電流と吸湿防止: 浸漬発熱体の場合、最大のリスクは「吸湿」、つまり MgO が大気から水分を吸収する傾向です。たとえ微量の水でも大きな漏れ電流が発生し、安全ブレーカーが作動する可能性があります。これを防ぐために、発熱体の端は特殊なシリコーン樹脂または高温エポキシを使用して密閉されています。ハイエンドの乾式燃焼モデルでは、セラミックエンドシールがよく使用されます。これは、エレメントからの放射熱に劣化することなく耐えることができ、環境汚染物質に対する永続的なバリアを維持できるためです。
-
抵抗線のセンタリングと均一性: 乾式燃焼電気発熱体と浸漬発熱体の両方の製造中、NiCr 80/20 抵抗線はシースの中心に完全に配置されている必要があります。ワイヤが一方の側に近づくと、シースのその側が著しく高温になり、不均一な熱膨張が発生し、最終的には金属に亀裂が発生します。高度な X 線検査技術を使用して、特に産業用浸漬ヒーターで使用される複雑な U 字型またはコイル状構成のエレメントの全長にわたるワイヤの同心性を検証します。
統合制御システムは乾式燃焼および浸漬シナリオでの故障をどのように防ぐのでしょうか?
加熱システムの安全性は、多くの場合、要素アセンブリに組み込まれたセンサーとリミッターによって決まります。これらのシステムは、元素が融点に達したり、火災の危険を引き起こしたりするのを防ぎます。
-
統合された熱電対と温度ヒューズ: 乾式燃焼電気発熱体の設計の多くには、シースの内側に組み込まれたタイプ K またはタイプ J 熱電対が含まれています。これにより、内部温度をリアルタイムで監視できるようになり、空気循環に障害が発生した場合に制御システムが電力を抑制できるようになります。浸漬加熱要素の場合、「過熱」保護は、多くの場合、機械的なリセット リミット スイッチまたはワンタイム温度ヒューズの形で行われます。これは、液面が低下してヒーターのアクティブ部分が空気にさらされる「ボイルドライ」状況を防ぐために重要です。
-
表面コーティングと化学的シールド: 電気めっきタンクや海水などの過酷な環境で浸漬発熱体の寿命を延ばすために、特殊なコーティングが適用されます。ステンレス鋼シースを電解研磨することにより、表面の不純物が除去され、孔食に対する耐性が向上します。一部の要素は「PTFE スリーブ」になっており、金属コアを劣化させることなく強酸の加熱を可能にする化学的に不活性なバリアを提供します。乾式燃焼要素の場合、セラミック コーティングを適用して赤外線放射率を高め、工業用乾燥トンネル内の放射熱伝達の効率を向上させることができます。
-
端子台の設計と電気的安全性: 電源コードが発熱体に接続される接続点は、高電流負荷向けに設計されている必要があります。乾式電気発熱体では、接続点の酸化を防ぐために、端子ピンはステンレス鋼またはニッケルメッキ鋼で作られることがよくあります。浸漬用途の場合、洗浄環境での短絡を防ぐために、端子ボックス (多くの場合 IP65 または IP67 定格) は完全に防水である必要があります。熱を発生しない要素のセクションである「コールド ピン」を使用することで、端子が安全な温度に保たれ、挿入点でのワイヤ絶縁体の溶融が防止されます。
エンジニアは、材料密度、冶金的シールド、および統合された安全制御のバランスを習得することで、乾式加熱電気加熱要素と浸漬加熱要素の両方が、それぞれの熱用途で信頼性の高い長期的な性能を提供することを保証します。